Методическая разработка открытого занятия "Сварочная дуга"
Предпросмотр материала:


|
«РАССМОТРЕНО» на заседании методической комиссииМООД ФКПобразовательного учреждения № 142 при ФКУ ИК-4 Протокол от «___» _________ 2025года №__ |
«УТВЕРЖДАЮ» Директор ФКП образовательного учреждения № 142 _______________ С.С. Акъюлов «___» ____________ 2025 года |
МЕТОДИЧЕСКАЯ РАЗРАБОТКА
открытого занятиятеоретического обучения
учебной группы «Сварщик ручной дуговой сварки плавящимся покрытым электродом»
на тему: «Электрическая дуга и ее применение при сварке»
Подготовил: преподаватель Байтимиров Гиндулла Давлетович
 |
г. Салават
Содержание
|
Наименование |
Стр. |
|
1. Введение |
3 |
|
2.План открытого занятия по дисциплине «Техника и технология ручной дуговой сварки (наплавки) и резки металлов»: |
3 |
|
3. Ход занятия |
4 |
|
Электрический разряд |
4 |
|
Электрическая дуга |
4 |
|
История возникновения электрической дуги |
6 |
|
Зажигание электрической дуги |
6 |
|
Строение и принцип действия электрической дуги. |
7 |
|
Условия устойчивого (стабильного) горения дуги |
9 |
|
Полярность тока Основные вольтамперныехарактеристики электрической дуги |
10 11 |
|
4. Заключительная часть
|
12 |
|
|
|
1. Введение.
Современный технический прогресс в промышленности неразрывно связан с совершенствованием сварочного производства. Сварка как высокопроизводительный процесс изготовления неразъемных соединений находит широкое применение при изготовлении металлургического, химического и энергетического оборудования в машиностроении, в производстве строительных и других конструкций. Любое вещество характеризуется типом взаимосвязи молекул и атомов.
Известны три основных состоянии веществ –твердое, жидкое и газообразное, они отличаются расстояниями между атомами или молекулами. В твердом и жидком состояниях эти расстояния малы, этим объясняют малую сжимаемость. В газах расстояние между молекулами значительно больше, поэтому они могут сравнительно легко сжиматьсяпод действием внешнего давления.
Электропроводность газов также существенно отличается от электропроводности веществ, находящихся в конденсированном состоянии. В твердых и жидких веществах электроны легко теряют связь с ядром и свободно (хаотично) перемещаются по веществу. Свободные электроны, называемые электронами проводимости, являются носителями тока или заряженных частиц. Газы, в которых электроны связаны со своими ядрами, в обычных условиях ток не проводят, но в электрической дуге, но при нагревании до высокой температуры ионизируются и приобретают электропроводность.
2. План открытого занятия по дисциплине «Техника и технология ручной дуговойсварки (наплавки) и резки металлов»
Группа:№ 1
Место проведения: МООД ФКПОУ № 142 при ФКУ ИК-4
Начало:10 -00
Время занятий: 1 академический час (45 минут)
Профессия:«Сварщик ручной дуговой сварки плавящимся покрытым электродом»
Преподаватель: Байтимиров Гиндулла Давлетович
Дата проведения:«12 » ноября 2025 года
Тема занятия: «Электрическая дуга и ее применение при сварке»
Вид занятия:теоретическоезанятие
Тип урока:занятие обобщения и систематизации знаний
Цели занятия:
- Образовательная– обобщить и углубить знания обучающихся о электрической дуге; о возникновении, строении и об условиях устойчивого горения дуги.
- Развивающая– способствовать развитию мыслительных способностей обучающихся; формированию умений и навыков при выполнении расчетных заданий; способствовать развитию самостоятельности мышления.
- Воспитательная– способствовать воспитанию у обучающихся устойчивого интереса к дисциплине и навыков работы в коллективе.
Межпредметные связи:Основы электротехники, материаловедение.
Квалификационные требования:
Обучающиеся должен знать:
- электрическая дуга: природа явления;
- возникновение электрической дуги;
- условия для устойчивого горения дуги;
- строение электрической дуги;
- основные характеристики дуги
Обучающий должен уметь:
- оперировать понятиями;
- зажигать электрическую дугу;
- устойчиво удержать горение дуги;
- правильно выбрать режим горения дуги.
Средства обучения: Лекция, конспекты, плакаты, персональный компьютер.
Литература:
О.Г.Быковский «Сварочное дело»; В.В.Овчинников «Ручная дуговая сварка (наплавка, резка)»;
А.А.Черепахин, И.И.Колтунов «Материаловедение»;
С.М.Аполлонский«Электротехника».
Интернет-ресурс:www.spravochnick.ru.nsportal.ru
3. Ход занятия.
1. Организационный момент. Проверка списочного состава обучающихся, внешнего вида, готовность к занятиям.
2. Повторение пройденного материала по следующим вопросам:
1. Назначение сварочного трансформатора ТД-500. Дать определение.
2. Устройство и принцип работы сварочного трансформатора.
3. Технические характеристики сварочного трансформатора.
3. Объяснение нового материала:
Электрическая дуга.
Электрическая дуга - это электрический разряд, возникающий в газовом промежутке между двумя электродами,
Электрический разряд
или это - прохождение электрического тока в газовом промежутке (напримервоздух) между электродом и свариваемым изделием под действием электрического поля. Электрическую дугу используемую для сварки металлов называют сварочной дугой.
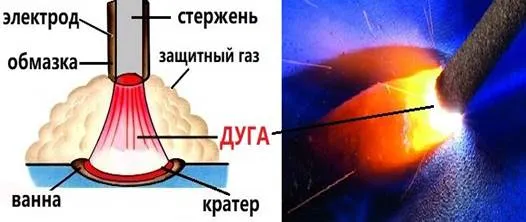
Возникновение электрической дуги (дугового разряда) зависит от параметров электрического тока. Параметры электрического тока (сила тока, напряжение, сопротивление) взаимозависимы. Эту зависимость устанавливает один из основных законов электричества – закон Ома I = U/R.
Рассмотрим этот Закон. От сети поступающее напряжение в проводник создает электрическое поле, а это поле выполняет работу по перемещению зарядов в проводнике. В проводнике возникает электрический ток, который создает разность потенциалов (напряжение) на концах проводника q1+q2=U.Напряжение выполняет работу по перемещению электроновU = A / q.
Здесь можем записать еще силы, которые действуют на отдельный заряд - это сила Лоренца и когда магнитное поле действует на проводник с током -это сила Ампера.
Пример: давление – это напряжение, а вода это электрический ток.
Основные единицы измерения электричества - это, напряжение (измеряется в вольтах) и сила тока (измеряется в амперах).
Электрический ток– это упорядоченное (направленное) движение заряженныхчастиц (электронов) по проводнику под действием электрического поля.
Основные единицы измерения электричества - это, напряжение (измеряется в вольтах) и сила тока (измеряется в амперах).
Схема для участка цепи.
Закон Ома нужен для описания взаимосвязи между напряжением, силой тока и сопротивлением в электрической цепи. Он помогает:
– рассчитывать параметры электрооборудованиядля безопасной и эффективной работы устройств;
– рассчитывать и проектировать электрические электронные цепи. Закон позволяет предсказать, как будут изменяться ток и напряжение при изменении сопротивления;
– контролировать параметры тока в цепи, изменяя напряжение или сопротивление. Например, если напряжение остаётся постоянным, но сопротивление увеличивается, ток будет меньше.
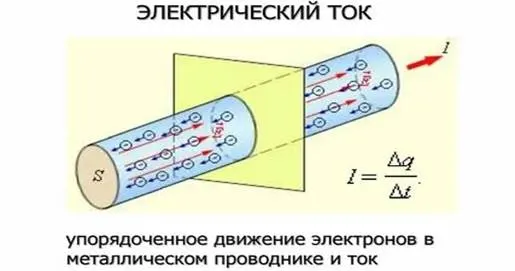
Электрический ток бывает: постоянным и переменным. Постоянный ток протекает только в одном направлении от положительного источника (+) к отрицательному (-), переменный ток изменяет свое направление движения и величину, т.е. изменяет частоту 50 раз в секунду (50 Гц.)
История возникновения электрической дуги
В 1802 году профессор Санкт- Петербургской военно-химической академии Василий Владимирович Петров впервые открыл явление электрической дугии указал возможные области ее практического использования. Для сварки т.е получения неразъемных соединений необходимо установить межатомных связей посредством плавления кромок свариваемых изделий (металлов). Для плавления металла необходима электрическая (сварочная) дуга.
Однако потребовались многие годы совместных усилий ученых и инженеров применения электрической дуги для плавления и в дальнейшем сварки металлов.
В 1882 году российский ученый-инженер Н.Н. Бенардос, работая над созданием аккумуляторных батарей, открыл явление способ электродуговой сварки неплавящимся угольным электродом. Им был разработан способ дуговой сварки в защитном газе и дуговая резка металлов.
В 1888 году российский инженер Н.Г. Славянов предложил проводить электродуговую сварку плавящимся покрытым электродом.
Зажигание электрической дуги
Зажигание дуги осуществляется в три этапа: - короткое замыкание электрода на заготовку, отвод электрода и возникновение устойчивого электрического разряда. Возбуждение (зажигание) и устойчивое горение дуги при сварке плавящимся электродом происходит прикратковременном замыкании электрической сварочной цепи, для чего сварщик прикасается к свариваемому металлу концом электрода и быстро отводит его на расстояние 3-6 мм. В этот момент возникает электрическая дуга. Дуга является частью электрической сварочной цепи.
Устойчивое горение дуги обеспечивается непрерывной подачи конца электрода в зону горения дуги без значительных отклонений ее длины. При длинной дуге возникает окисление электродного металла, увеличивается разбрызгивание расплавленного металла, снижается глубина провара, шов получается с включением оксидов. Результат: сварной шов получится с большими дефектами.
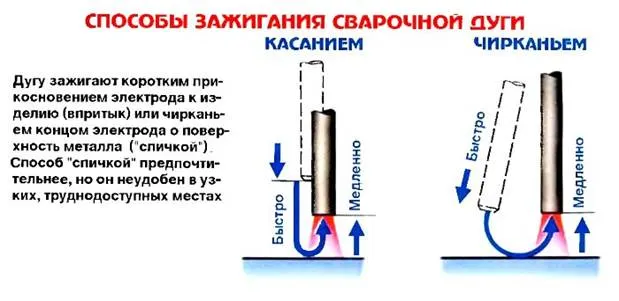
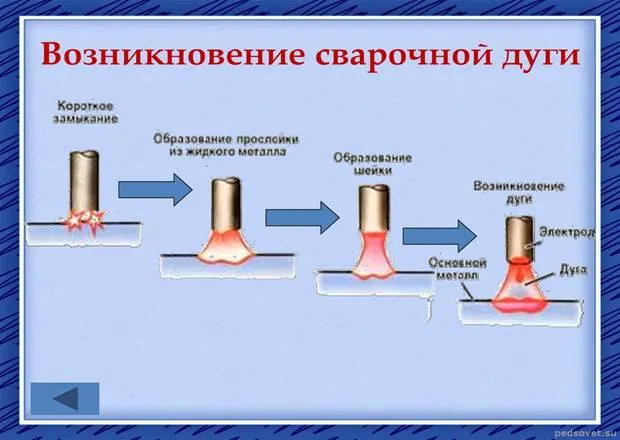
При коротком замыкании (см.рисунок) плотность тока в точках контакта достигает
больших значений, и под действием выделяющееся теплоты металл мгновенно расплавляется. При отводе электрода от поверхности металла жидкая часть металла сначала растягивается, образуя шейку, а затем разрывается и начинается испускание (эмиссия) электронов. В промежутке газов между электродом и свариваемым изделием начинается ионизация. В результате дуговой промежуток становится электропроводным. Процесс зажигания заканчивается при возникновении устойчивого горения дуги.
Сварочные дуги классифицируются:
– по роду тока, постоянного и переменного тока;
– по полярности постоянного тока, прямой и обратной полярности.
– дугу называют короткой, если длина ее составляют 2-4 мм;
– длина нормальной дуги составляет 4-6 мм;
– дугу длиной более 6 ммназывают длинной.
Строение и принцип действия электрической дуги.
При сварке на постоянном токе электрод, подсоединенный к положительному полюсу источника питания дуги, называют –анодом, а к отрицательному – катодом. Если сварка ведется на переменном токе, каждый из электродов является попеременно то анодом, то катодом.Промежуток между электродами называют областью дугового разряда или дуговым промежутком. Длину дугового промежутка называют длиной дуги.В обычных условиях при низких температурах газы состоят из нейтральных атомов и молекул и не обладают электрической проводимостью. Прохождение электрического тока через газ возможно только при наличии в нем заряженных частиц – электронов и ионов. Процесс образования заряженных частиц газа называют ионизацией, а сам газ –ионизованным.
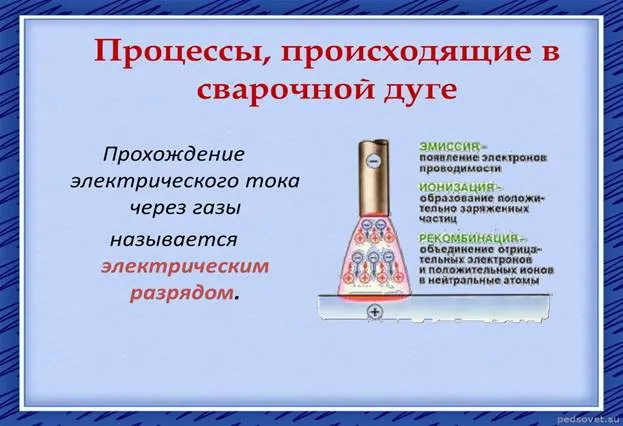
Возникновение заряженных частиц в дуговом промежутке обусловливается эмиссией (испусканием) электронов с поверхности отрицательного электрода (катода) и ионизацией находящихся в промежутке газов и паров. Дуга, горящая между электродом и объектом сварки, является дугой прямого действия. Такую дугу принято называть свободной дугой в отличие от сжатой, поперечное сечение которой принудительно уменьшено за счет сопла горелки, потока газа, электромагнитного поля.
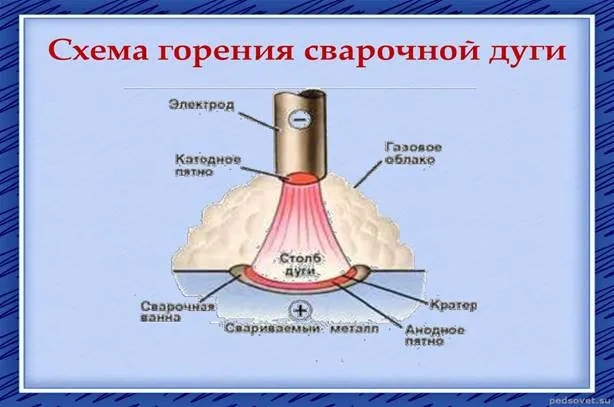
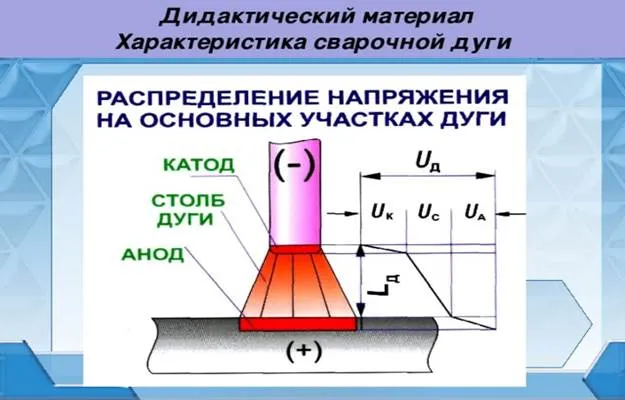
Подлине дугового промежутка можно выделить три области: катодную, анодную и находящийся между ними столб дуги. Катодная область включает себя нагретую поверхность катода, называемую катодным пятном,и часть дугового промежутка, примыкающую к ней.
Протяженность катодной области мала, но она характеризуется повышенной напряженностью и протекающими в ней процессами получения электронов, являющимися необходимым условием для существования дугового разряда. Температура катодного пятна для стальных электродов достигает 2400—2700 0 С., а в угольных электродах 3200-3600 С. В катодном пятне выделяется до 38% общей теплоты дуги. Основным физическим процессом в этой области является электронная эмиссия и разгон электронов. Падение напряжения в катодной области Uk, составляет порядка 10—20 В.
Анодная область состоит из анодного пятна на поверхности анода и части дугового промежутка, примыкающего к нему. Ток в анодной области определяется потоком электронов, идущих из столба дуги. Анодное пятно является местом входа и нейтрализации свободных электронов в материале анода. Оно имеет примерно такую же температуру, как и катодное пятно, но в результате бомбардировки электронами на нем выделяется больше теплоты, чем на катоде. Анодная область также характеризуется повышенной напряженностью. Падение напряжения в ней Ua, составляет порядка 10-11 В. Протяженность этой области также мала.
Анодная область состоит из анодного пятна на поверхности анода и части дугового промежутка, примыкающего к нему. Ток в анодной области определяется потоком электронов, идущих из столба дуги. Анодное пятно является местом входа и нейтрализации свободных электронов в материале анода. Оно имеет примерно такую же температуру, как и катодное пятно, но в результате бомбардировки электронами на нем выделяется больше теплоты, чем на катоде. Анодная область также характеризуется повышенной напряженностью. Падение напряжения в ней Ua, составляет порядка 2-11 В. Протяженность этой области также мала.
Столб дуги занимает наибольшую протяженность дугового промежутка, расположенную между катодной и анодной областями.
Основным процессом образования заряженных частиц здесь является ионизация газа.
Этот процесс происходит в результате быстрого соударения заряженных (в первую очередь электронов) и нейтральных частиц газа. При достаточной энергии соударения из частиц газа происходит выбивание электронов и образование положительных ионов.Такую ионизацию называют ионизацией соударением. Соударение может произойти и без ионизации, тогда энергия соударения выделяется в виде теплоты и идет на повышение температуры дугового столба. Образующиеся в столбе дуги заряженные частицы движутся к электродам: электроны – к аноду, ионы – к катоду.
Часть положительных ионов достигает катодного пятна, другая же часть не достигает и, присоединяя к себе отрицательно заряженные электроны, становятся нейтральными атомами.
Такой процесс нейтрализации частиц называют рекомбинацией.
В столбе дуги при всех условиях горения ее наблюдается устойчивое равновесие между процессами ионизации и рекомбинации. В целом столб дуги не имеет заряда. Он нейтрален, так как в каждом сечении его одновременно находятся равные количества противоположно заряженных частиц. Температура столба дуги достигает 6000 – 80000 С и более.
Условия устойчивого (стабильного) горениядуги.
Для получения качественного сварного соединения необходимо устойчивое горение сварочной дуги, или ее стабильность. Под стабильностью дуги подразумевают не только устойчивое горение дуги, но и быстрое зажигание и быстрое повторное зажигание после обрыва.
Поэтому необходимо правильно выбрать режим сварки, включающий в себя ряд факторов:
– сварочный аппарат;
–как род тока (постоянный или переменный);
–полярность (прямая или обратная полярность при сварке на постоянном токе);
– марки и типы сварочных электродов;
– толщина металла;
– диаметр электрода, их качества и правильного выбора марки, состав обмазки;
– влияние окружающей среды окружающей среды (погодные условия);
– большое значение имеет правильный выбор силы тока и скорости сварки:
Рассмотрим:
Сила тока –это количество заряженных частиц (электронов), проходящих через поперечное сечение проводника за единицу времени,
I = q/t;
I – сила тока;q – заряженные частицы (электроны);
T–время прохождения электронов или заряженных частиц.
Скорость сварки (Vсв) рассчитывают по разным формулам в зависимости от типа сварки. Оптимальная скорость зависит от толщины свариваемых элементов, качества обработки кромок и поперечного сечения шва, а также от величины сварочного тока. Ручная дуговая сварка
Vсв = (αН × I) / (Р × Fн), где
Н – коэффициент наплавки (0,8-0,9);
I – сила тока (А);
Р– плотность наплавленного металла (г/см³) (для стали – 7,8 г/см³);
Fн– площадь поперечного сечения наплавленного металла (см²).
На рисунке изображена схема устойчивой сварочной дуги, возникающая при пропускании тока между металлическим (проволочным) электродом и основным свариваемым металлом. Под влиянием электронной эмиссии в конце электрода металл расплавляется и возникает сварочная ванна.
Полярность постоянного тока
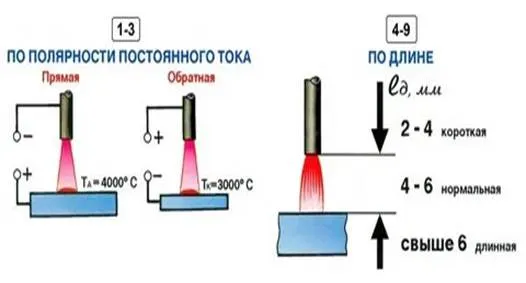
При обратной полярности на электроде «плюс», а на свариваемой детали «минус» температура на поверхности металла ниже. Используют для сварки тонколистовых сталей.
При прямой полярности на электроде «минус», а на изделии «плюс». Используют для сварки толстых металлов, где требуется больше нагрева.
8. Основные вольтамперные характеристики дуги.
Зависимость напряжения дуги от тока в сварочной цепи при условии постоянной длины дуги - называют вольтамперной характеристикой дуги. Для зажигания дуги требуется большее напряжение, чем напряжение при постоянном горении дуги. Напряжение, подводимое от источника питания при разомкнутом состоянии сварочной цепи, является напряжением холостого хода. При сварке на постоянном токе напряжение составляет до 90 вольт, а на переменном 60-80 вольт. В момент начального горения сварочной дуги сила тока увеличивается, а напряжение падает. Непременным условием получения качественного сварного соединения является устойчивое горение дуги (ее стабильность). При устойчивом горении сварочной дуги основные ее параметры - сила тока и напряжение находятся в определенной взаимозависимости.
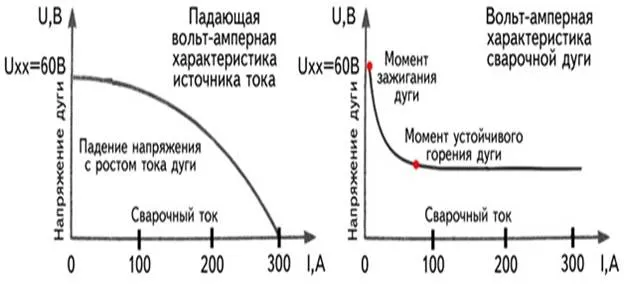
Кривую статической характеристики можно разделить на три области: падающую, жесткую и возрастающую.
В первой области увеличение тока приводит к резкому падению напряжения дуги. Это обусловлено тем, что с увеличением силы тока увеличиваются площадь сечения столба дуги и его электропроводность. Вольтамперная характеристика –падающий.
Во второй области увеличение силы тока не связано с изменением напряжения дуги, напряжение сохраняет постоянную величину. Вольтамперная характеристика является жесткой, дуга горит устойчиво, обеспечивается нормальный процесс сварки.
В третьей области с увеличением силы тока напряжение возрастает, при этом в дуге возрастает плотность тока. Вольтамперная характеристикастановится возрастающей.
4. Заключительная часть.
1. Закрепление пройденного материала:
1.1. Что такое электрическая дуга?
1.2. Основной закон электричества.
1.3. Что такое ионизация газов?
1.4. Что такое полярность тока.
2. Подведение итогов занятия.
3. Выставление оценок в журнал.
4. Домашнее задание.
Повторить тему: «Электрическая дуга и ее применение при сварке», конспект.
Литература: О.Г.Быковский «Сварочное дело»,стр.78-84; В.В.Овчинников «Ручная дуговая сварка (наплавка, резка)», стр.38-46; А.А.Черепахин, И.И.Колтунов «Материаловедение», стр.36-56;С.М.Аполлонский«Электротехника», стр.16-23.
Методическая разработка открытого занятия "Сварочная дуга"
Что Вы хотите изменить?
Например: обновить оформление, добавить задания, изменить класс, сократить текст или адаптировать материал.
Что Вы хотите изменить?
Например: обновить оформление, добавить задания, изменить класс, сократить текст или адаптировать материал.


Найдите подходящий для Вас курс

В каталоге 7 851 курс по разным направлениям
Другие материалы
-
Рабочая программа "Компьютерные технологии в решении физических задач" 11 класс
Учебник: «Информатика. Углубленный уровень (в2 частях)», Поляков К.Ю., Еремин Е.А.


Вам будут интересны эти курсы:
- Курс повышения квалификации «Информационная этика и право»
- Курс повышения квалификации «Маркетинг в организации как средство привлечения новых клиентов»
- Курс повышения квалификации «Организация практики студентов в соответствии с требованиями ФГОС педагогических направлений подготовки»
- Курс повышения квалификации «Основы туризма и гостеприимства»
- Курс повышения квалификации «Основы управления проектами в условиях реализации ФГОС»
- Курс повышения квалификации «Психодинамический подход в консультировании»
- Курс повышения квалификации «Финансы предприятия: актуальные аспекты в оценке стоимости бизнеса»
- Курс повышения квалификации «Формирование компетенций межкультурной коммуникации в условиях реализации ФГОС»
- Курс профессиональной переподготовки «Маркетинг: теория и методика обучения в образовательной организации»
- Курс профессиональной переподготовки «Организация маркетинга в туризме»
- Курс профессиональной переподготовки «Осуществление и координация продаж»